


Ikki rangli qarshi kalıplama mashinasi nima
Ikkita rangli inyeksion kalıplama mashinasi, nomidan ko'rinib turibdiki, ikki rangdagi plastik mahsulotlarni ishlab chiqarishi mumkin bo'lgan qarshi kalıplama mashinasi. Ikkita rangli inyeksion kalıplama mashinasi ma'lum bir shakl va hatto naqshli ikkita-rangli plastik mahsulot ishlab chiqarish uchun ikki{2}}rangli qolipga ikki xil rangdagi xom ashyoni kiritadi. Bugungi kunda kundalik hayotimizda qoʻllaniladigan koʻplab turdagi ikki rangli plastmassa buyumlari ikki-rangli quyish mashinasida yasaladi, masalan, tish choʻtkasi, oʻyinchoq, klaviatura va boshqalar.
Ikki rangli qarshi kalıplama mashinasining afzalliklari
Ikkilik-Rang va materialning moslashuvchanligi
Ikkita rangli inyeksion kalıplama mashinasi bir vaqtning o'zida ikki xil rang yoki materiallarni quyish imkonini beruvchi turli termoplastiklarni qayta ishlashga mo'ljallangan. Bu xususiyat noyob vizual effektlar, funktsional xususiyatlar yoki yaxshilangan estetikaga ega komponentlarni yaratish uchun juda mos keladi.
Yuqori aniqlik va izchillik
Ilg'or boshqaruv tizimlari bilan jihozlangan bizning mashinamiz ranglarni ajratish va materiallarni taqsimlashda yuqori aniqlikni ta'minlaydi, izchil sifatni ta'minlaydi va nuqsonlar xavfini kamaytiradi. Ushbu nazorat darajasi uni aniqlik muhim bo'lgan ilovalar uchun ideal qiladi.
Xarajat-Samarali ishlab chiqarish
Ikkita jarayonni bitta jarayonga birlashtirgan holda, ikkita rangli inyeksion kalıplama mashinasi qo'shimcha ishlab chiqarish bosqichlariga bo'lgan ehtiyojni yo'qotadi va mehnat va ishlab chiqarish xarajatlarini sezilarli darajada kamaytiradi. Samarali sikl vaqtlari ham yuqori o'tkazuvchanlikka hissa qo'shib,{2}}keng miqyosdagi{3}}ishlab chiqarish uchun iqtisodiy jihatdan samarali yechimga aylanadi.
Kengaytirilgan mahsulot dizayni
Ikki rang yoki materialni bir suratda qoliplash qobiliyati innovatsion mahsulot dizaynlari uchun yangi imkoniyatlar ochadi. Yumshoq tutqichli tutqich bo'ladimi, integratsiyalashgan funksiyali komponent bo'ladimi yoki aniq rang naqshli qism bo'ladimi, bu mashina hammasini amalga oshiradi.
Foydalanuvchilar-do'stona ishlash
Ikkita rangli inyeksion kalıplama mashinamiz-foydalanuvchining qulayligini hisobga olgan holda ishlab chiqilgan. Intuitiv interfeys va{2}}dasturlash oson{3}}sozlamalariga ega boʻlgan u operatorlarga parametrlarni tezda moslashtirish va ishlab chiqarish bosqichlari oʻrtasida almashish imkonini beradi, bu esa ishlamay qolish vaqtini minimallashtirish va samaradorlikni oshirish imkonini beradi.
Mustahkam va bardoshli qurilish
Yuqori sifatli{0}}materiallar va komponentlar bilan ishlab chiqarilgan mashinamiz juda chidamlilik va ishonchlilikni taʼminlab, hatto talabchan ishlab chiqarish sharoitlarida ham uzoq{1}}muddatli ishlashni taʼminlaydi. Ushbu mustahkam qurilish texnik xizmat ko'rsatish ehtiyojlarini kamaytiradi va ish vaqtini oshiradi.

Aylanadigan qarshi kalıplama mashinasi
Ikki-pozitsiya (yoki uch{1}}pozitsiya) aylanadigan stol, silliq aylanish, aniq joylashtirish ishlab chiqarish samaradorligini 30%-50% gacha oshirishi mumkin.

Ikki rangli aylanadigan qarshi kalıplama mashinasi
Ishlab chiqarish samaradorligini oshirish va energiya yo'qotilishini kamaytirish uchun mahsulotning in'ektsiya og'irligi talabiga ko'ra qarshi birliklarining turli kombinatsiyalari tanlanishi mumkin.
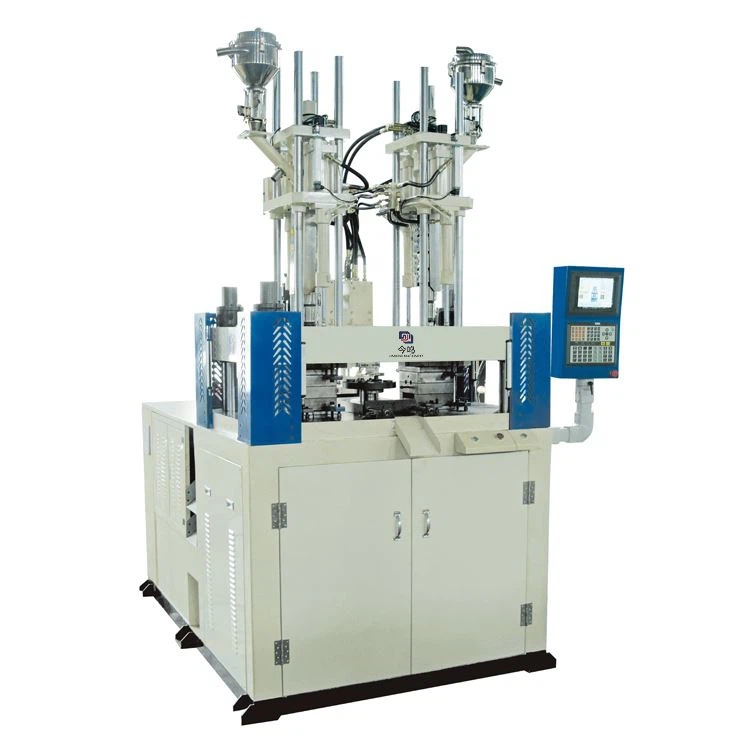
Ikki rangli qarshi kalıplama mashinasi
Inyeksiya stantsiyasidagi har bir juft qolipda siqish kuchini ta'minlash uchun maxsus siqish tsilindri mavjud. To'g'ridan-to'g'ri pressning xususiyatlariga rioya qilgan holda, qoliplarning xizmat qilish muddatini uzaytiradi.

Yagona slaydni qarshi kalıplama mashinasi
Vertikal qolipni qisish, vertikal in'ektsiya mexanizmi dizayni, plastik mahsulotlarni ichki qismlar bilan qoliplash uchun mos keladi

Ikkita slaydni qarshi kalıplama mashinasi
Mahsulot talabiga ko'ra sozlanishi va mahsulotning aniqligini ta'minlash oson bo'lgan in'ektsiya va qolipni siqish uchun ko'p segmentli bosim va tezlikni boshqarish-.

To'g'ri burchakli slaydni qarshi kalıplama mashinasi
Mashina ustuni bo'lmagan mog'orni qulflash joyi uch tomondan to'liq ochiq, bu naqshli qismlarni va tayyor mahsulotlarni tanlash va joylashtirish uchun qulayroqdir.

BMC qarshi kalıplama mashinasi
Ikkita gidravlik silindrlar materialni silliq surish uchun ikkala uchida muvozanatlangan. Oziqlantirish porti juda katta, bu ishchilar uchun oziqlantirish uchun qulay bo'lib, insoniylashtirilgan dizaynni aks ettiradi

Servo energiya tejaydigan qarshi kalıplama mashinasi
Siqish aniqligining takrorlanishini yaxshilash uchun umumiy tuzilmani, gidravlik tizimni va boshqaruv tizimini yanada optimallashtirish orqali yuqori darajada optimallashtirilgan siqish strukturasi

Suyuq silikon qarshi kalıplama mashinasi
Ikkita toymasin plastinka yoki disk dizayni, qismlarni olish va qo'yish oson, xavfsizlikni yaxshilaydi va bir vaqtning o'zida unumdorlikni 30% -50% ga oshiradi.
Nima uchun bizni tanlaysiz
Ilg'or uskunalar
Biz sanoatda eng yuqori sifatli uskunalardan foydalanishimiz va jihozlarimizga muntazam va sinchkovlik bilan texnik xizmat ko'rsatishni ta'minlash uchun kuchli choralar ko'ramiz.
Raqobatbardosh narxlar
Biz mahsulotlarimizni raqobatbardosh narxlarda taklif qilamiz, bu esa ularni mijozlarimiz uchun qulay qiladi. Biz yuqori sifatli mahsulotlarni yuqori-bo'lmasligi kerak, deb hisoblaymiz va mahsulotlarimizni hamma uchun ochiq qilishga intilamiz.
Boy tajriba
Raqobatchilardan ajralib turadigan{0}}sanoatda uzoq vaqtdan beri obro'ga ega. Ko'p yillik tajribaga ega bo'lib, ular o'z mijozlarining ehtiyojlarini qondirish uchun zarur bo'lgan ko'nikmalarni ishlab chiqdilar.
Yuqori sifatli mahsulotlar
Biz har doim mijozlarning ehtiyojlari va umidlarini birinchi o'ringa qo'yamiz, takomillashtiramiz, doimiy ravishda takomillashtiramiz, yaxshiroq qilish uchun barcha imkoniyatlarni qidiramiz, mijozlarga sifatli mahsulotlarni kutishlarini ta'minlaymiz va mijozlarga istalgan vaqtda eng qoniqarli xizmatni taqdim etamiz.
Eng ilg'or{0}{1}}texnologiyalar-
Biz yuqori sifatli xizmatlarni taqdim etish uchun eng yangi texnologiyalar va vositalardan foydalanamiz. Bizning jamoamiz{1}}texnologiya va yutuqlarni yaxshi biladi va ulardan eng yaxshi natijalarni taqdim etish uchun foydalanadi.
Mijozlarning qoniqishi
Sotishdan keyingi{0}}xizmatlarni taqdim etish xaridorlarning ehtiyojlari xariddan keyin ham qondirilishini ta'minlash orqali mijozlarning qoniqishini oshirishi mumkin. Bu mijozlarning sodiqligini oshirishga va og'izdan{2}}musbat{3}}takliflarga olib kelishi mumkin.
To'rt turdagi qarshi kalıplama mashinalari
Bu jarayonda plastik granulalar yoki granulalar huni ichiga quyiladi va isitish tsilindrining kamerasiga oziqlanadi. Keyin piston materialni siqadi va uni isitish tsilindrining asta-sekin issiqroq zonalari orqali o'tkazadi, u erda u torpedo orqali yupqa tarqaladi. Torpedo plastik massa markazini isitishni tezlashtirish uchun silindrning o'rtasiga o'rnatiladi. Torpedo ham isitilishi mumkin, shunda plastmassa ichkaridan ham, tashqaridan ham isitiladi.
Material isitish tsilindridan nozul orqali qolipga oqadi. Ko'krak silindrni va qolipni muhrlab qo'yadi va erigan materialning oqishi oldini oladi. Kalıp, mashinaning qisqich uchi bilan yopilgan. Polistirol uchun, odatda, ishlov beriladigan qism va yugurish tizimining har bir dyuymli maydoni uchun uch tonnadan ikkitasi bosim ishlatiladi.
Ushbu mashinada plastik granulalarni oldindan plastmassa qilish uchun torpedo ramli isitgich ishlatiladi. Eritma bosqichidan so'ng, suyuq plastmassa qolipga majburlash uchun tayyor bo'lgunga qadar ushlab turish kamerasiga suriladi. Ushbu turdagi dastgohlar an'anaviy dastgohga qaraganda tezroq ish qismini ishlab chiqaradi, chunki qoliplash kamerasi ishlov beriladigan qismni sovutish vaqtida tortishish hajmiga to'ldiriladi. Inyeksion piston suyuq materialga ta'sir qilganligi sababli, granulalarni siqishda bosim yo'qolishi kuzatilmaydi. Bu ko'proq prognoz qilingan maydonga ega bo'lgan kattaroq ish qismini olish imkonini beradi.
Bu plastik materialni plastiklashtirish uchun ishlatiladigan ekstruder. Burilish vinti granulalarni ekstruder barrelining isitiladigan ichki yuzasiga oldinga oziqlantiradi. Eritilgan, plastiklashtirilgan material ekstruderdan ushlab turish kamerasiga o'tadi va u erdan qolipga majburlanadi yoki in'ektsiya pistoni tomonidan o'ladi. Vintni ishlatish quyidagi afzalliklarni beradi: plastmassa eritmasini yaxshiroq aralashtirish va kesish harakati, qattiqroq oqim issiqlikka sezgir materiallarning kengroq diapazoni ishga tushirilishi mumkin, rang o'zgarishlarini qisqa vaqt ichida hal qilish va qoliplangan qismda kamroq stresslar olinadi.
Pistonli vintli inyeksion kalıplama mashinasi-isitish kamerasi o'rniga gorizontal ekstruderdan foydalanadi. Plastik material vintni aylantirish orqali ekstruder barrelidan oldinga siljiydi. Material isitiladigan barreldan vint bilan o'tib ketganda, u granuladan erigan plastmassaga o'tadi. Materiallar oldinga siljiganida, vint ekstruder barrelining old qismidagi material hajmini aniqlaydigan chegara tugmachasini orqaga qaytaradi. Otish paytida vint oldinga siljiydi va barreldagi materialni siljitadi. Ushbu mashinada vint aa ram yoki piston vazifasini bajaradi.
Ikkita rangli quyish mashinasining-dizayn xususiyatlari
Ikkita rangli kalıplama mashinasi-bozorda tobora ommalashib bormoqda, biroq u qolip dizayni, qolip ishlab chiqarish va inyeksion kalıplama uchun yuqori talablarni qo'yadi.
Kalıplama
Ikkita rangli qoliplash-boshqa oddiy inyeksion kalıplama bilan deyarli bir xil. Farqi shundaki, inyeksiya qolipining ikki pozitsiyadagi konveks/yadro tomoni bir xil deb hisoblanishi kerak va konkav/bo'shliq tomoni konveks/yadro tomoniga yaxshi mos kelishi kerak. Bunday kalıplanmış qismlar kichikdir.
Qolipdan tushirish
Ikki-rangli qoliplangan qismni faqat ikkinchi in'ektsiyadan so'ng demontaj qilish mumkin bo'lganligi sababli, birinchi in'ektsiya paytida deformatsiya tizimi yaroqsiz bo'ladi. Parallel aylanuvchi patnisni quyish mashinalari uchun qismlarni bo'shatish uchun qarshi mashinasidagi ejektor tizimidan foydalanish mumkin.

Darvoza tizimi
Ikkita rangli kalıplama bo'lgani uchun, ikkita turli in'ektsion qurilmalardan birinchi eshik tizimi va ikkinchi eshik tizimi mavjud.
Qolib
Ikkita rangli qoliplash usuli maxsus va bir-biri bilan muvofiqlashtirilishi kerakligi sababli, ikkita qolipning hidoyat moslamalarining o'lchami va aniqligi mos kelishi kerak. Parallel aylanuvchi patnis qarshi mashinasining siqish balandligi bir xil bo'lishi kerak va ikkita qolipning markazlari faqat 180 daraja farq bilan bir xil aylanish radiusida bo'lishi kerak. Vertikal aylanuvchi patnis qarshi kalıplama mashinalari uchun ikkita qolip bir xil o'qda bo'lishi kerak.
Ikki-rangli inyeksion kalıplama texnologiyasi sanoat hayotimiz uchun umumiy bo‘lgan quyidagi sohalar kabi bir qancha sohalarda keng qo‘llaniladi.
Avtomobil sanoati
Avtomobil sanoatida ikki-rangli inyeksion kalıplama mashinasi rul g'ildiraklari, asboblar paneli, eshik panellari va boshqa ichki bezak qismlari kabi ichki bezak qismlarini ishlab chiqarish uchun ishlatiladi. Ushbu qismlar ko'pincha estetik va funktsional talablarni qondirish uchun turli xil ranglar yoki materiallarning kombinatsiyasini talab qiladi.
Maishiy texnika sanoati
Ikkita rangli inyeksion kalıplama mashinasi maishiy texnika ishlab chiqarishda keng qo'llaniladi, masalan, televizor pultlari, telefon qutilari, guruch pishirgich tugmalari va boshqalar. Bundan tashqari, televizorlar, kir yuvish mashinasi panellari, muzlatgich eshigi tutqichlari va boshqa maishiy texnikalarni ham ishlab chiqarishi mumkin.
O'yinchoqlar va kundalik ehtiyojlar
Ikkita rangli inyeksion kalıplama mashinasi turli oʻyinchoqlar va kundalik ehtiyojlar, masalan, bolalar oʻyinchoqlari, termos stakanlari tutqichlari va hokazolarni ishlab chiqarishda ham qoʻllaniladi. Ushbu mahsulotlar odatda yaxshi qo'l hissi va chidamlilikni talab qiladi.
Elektronika sanoati
Ikkita rangli inyeksion kalıplama mashinasi kompyuter klaviaturalari, sichqonchalar va mobil telefon qutilari kabi elektron mahsulotlarni ishlab chiqarishda ham keng qo'llaniladi. Ushbu mahsulotlar ko'pincha ranglarning aniq moslashuvi va yuqori-sifatli sirtni bezashni talab qiladi.
Tibbiy mahsulotlar
Tibbiyot sohasida yuqori-aniqlikdagi va yuqori samarali-tibbiy asboblar, masalan, jarrohlik asboblari uchun shprits korpuslari va tutqichlari ishlab chiqarish uchun ikkita rangli inyeksion kalıplama texnologiyasidan foydalaniladi.
Ayol mog'orining 2 shakli har xil bo'lishi kerak, mahsulotni alohida tayyorlaydi, erkak qolipning 2 shakli aslida bir xil bo'lishi kerak.
Kalıp markazi 180 daraja aylantirilgandan so'ng, qolip barqaror bo'lishi kerak. 3 ta plastinka qolipining suvi mexanik demoulding bilan ishlab chiqilishi mumkin. Old panel plyus A taxtasining to'liq qalinligi 170 mm dan kam bo'lmasligi kerak. Qolibning eng yuqori qalinligi, qolipning eng past qalinligi va Ko teshigining masofasi to'g'ri o'rganilishi kerak.
2 marta in'ektsiya uchun asosiy qolipni loyihalashda, ikkinchi asosiy qolipni birinchi qolip elementining yopishtiruvchi joyini chizishdan bosh tortish uchun uning bir qismi bo'shliqlarni rad etish uchun mo'ljallangan bo'lishi mumkin. Qanday bo'lmasin, har bir muhrlash qismining kuchini to'g'ri ko'rib chiqish kerak.
Inyeksion kalıplama, birinchi inyeksion kalıplama elementining o'lchami ancha kattaroq bo'lishi mumkin, shuning uchun muhrlash effektini qondirish uchun ikkinchi kalıplamada boshqalar bilan qattiqroq bo'lishi mumkin. Ikkinchi in'ektsiyaga e'tibor bering, plastik oqim birlamchi qoliplangan buyumga ta'sir qiladi va elimni deformatsiya qiladi. Qolib B taxtasini yoki A taxtasini yopishdan oldin, old qolip slayderi yoki eğimli ustki qismi qayta tiklanadimi va avval buyumni maydalaydimi-yo'qligiga e'tibor qarating.
2 ta ayol mog'or va erkak mog'orning suv taqsimoti shunchalik oson va muvozanatli bo'lishi kerak. 99 foiz hollarda mahsulotning qattiq kauchuk qismi birinchi navbatda AOK qilinadi, keyin esa inyeksiya elementining yumshoq kauchuk qismi, chunki yumshoq kauchuk oddiygina deformatsiyalanadi.
Inyeksion kalıplama mashinasi komponentlari va uning funktsiyasi
Hopper
Bu mashinaning yuqori qismidagi qism. U huni shaklidagi idish- boʻlib, u yerda plastik material mashinaga quyiladi. Bunker materialni bochkaga kiritishda yordam beradi.
Barrel
Barrel ichi bo'sh quvur-bo'lib, isitish elementi mavjud. Bu erda plastik in'ektsiya apparati qoliplari moddasi eritiladi va aralashtiriladi. Barrelda eritilgan plastmassalarni qolipga tashishda yordam beradigan o'zaro vint mavjud.
Isitgichlar
Barreldagi plastik materialni eritish uchun isitgichlar ishlatiladi. Odatda, barrelni o'rab turgan tarmoqli isitgichlar ishlatiladi. Haroratni kuzatish uchun harorat sensorlari ham ishlatiladi.
Vida
Vint barrel ichida o'tiradi va aylanadi va oldinga va orqaga harakat qiladi. Bu o'zaro ta'sir qilish orqali eritilgan plastmassalarni qolipga tashishda yordam beradi. Vint, shuningdek, eritilgan plastmassalarni aralashtiradi va aralashtiradi.
Siqish birligi
Bu qolipga biriktiruvchi va qolipni ochadigan va yopadigan qismdir. Siqilish moslamasi kerakli siqish kuchini qo'llaydi, shunda qolip yarmini quyish va qoliplash paytida ishonchli tarzda yopilishi mumkin.
In'ektsiya birligi
Inyeksiya bloki eritilgan plastmassalarni qolipga shpal orqali AOK qiladi. U plastmassani yuqori bosim ostida qolipga AOK qiladigan uchida joylashgan nozuldan iborat.
Qolib
Qolip ikki yarmi - bo'shliq va yadrodan iborat. Eritilgan plastmassalar qolip ichida qotib qoladi va qolipning ichki yuzasi shaklini oladi. Qism qotib qolgandan keyin qolip ochiladi.
Ejektor yig'ilishi
Qolib ochilgandan so'ng, ejektor moslamasi qolipga solingan qismni qolipdan chiqarishga yordam beradi. Ejektor pinlari yordamida qismni qolipdan chiqarib tashlaydi.
Kontrollerlar
Nazoratchilar inyeksion kalıplama mashinasining turli parametrlarini nazorat qilish, sozlash va kuzatishda yordam beradi, shu jumladan harorat, bosim, vintlar holati va boshqalar.
Ikki rangli qarshi kalıplama mashinasining texnik parametri
|
Texnik parametr |
Birlik |
ZH-300T-SS |
||
|
In'ektsiya 1 |
In'ektsiya 2 |
|||
|
In'ektsiya birligi |
Vida diametri |
mm |
31 |
36 |
|
Inyeksiyaning nazariy hajmi |
g |
94 |
152 |
|
|
Inyeksiya bosimi |
Mpa |
220 |
180 |
|
|
Inyeksiya tezligi |
mm/s |
120 |
||
|
Vida tezligi |
rpm |
10-300 |
||
|
Siqish birligi |
Siqish kuchi |
KN |
3000 |
|
|
Safarni-oʻzgartirish rejimi |
mm |
470 |
||
|
Ti-barlar orasidagi bo'shliq |
mm |
957*570 |
||
|
Aylanadigan stolning diametri |
mm |
∅1086 |
||
|
Aylanadigan stol yuki- |
KG |
1200 |
||
|
Maksimal qolip balandligi |
mm |
520 |
||
|
Min. Qolib qalinligi |
mm |
230 |
||
|
Ejeksiyon zarbasi |
mm |
100 |
||
|
Ejektor kuchi |
KN |
33*2 |
||
|
Thimble ildiz raqami |
dona |
5*2 |
||
|
Qolib markazi masofasi |
mm |
550 |
||
|
Siqish turi |
|
Qisqichni almashtirish |
||
|
Boshqalar |
Yog 'pompasining maksimal bosimi |
Mpa |
16 |
|
|
Nasos dvigatelining quvvati |
KVt |
18 |
22 |
|
|
Elektrotermik quvvat |
KVt |
6.5 |
6.5 |
|
|
Hopper hajmi |
KG |
50 |
50 |
|
|
Tank sig'imi |
L |
350 |
||
|
Mashina o'lchamlari (L * W * H) |
M |
4.6*1.8*2.2 |
||
|
Mashina og'irligi |
T |
12.2 |
||
Inyeksion kalıplama mashinasining ishlashi paytida xavfsizlikni qanday ta'minlay olaman
Inyeksion kalıplama mashinasining ishlash tartibi quyidagicha:
1. Operator uskunaning ishlash panelidagi har bir o'zgartirish tugmasi funksiyalarini yaxshi bilishi va tushunishi kerak va ishlash tartib-qoidalari va ehtiyot choralariga qat'iy rioya qilishi kerak.
2. Mashinani isitish va ishlab chiqarishni boshlashdan oldin, sovutish suvi klapanini oching va suv kanalining silliqligini kuzating.
3. Boshqaruv qutisining yon tomonidagi quvvat tugmachasini yoping, mashina ichidagi quvvatni yoqing va ishga tushirish uchun paneldagi motorni bosing.
Yog 'pompasi motorini ishga tushirish uchun tugmani bosing.
4. Birinchi marta ishlatiladigan yoki uzoq vaqt davomida ishlatilmaydigan mashinalar uchun, neft pompasi ishga tushirilgandan so'ng, birinchi navbatda bir nechta operatsiyalarni bajarish kerak. Bir necha daqiqa bo'sh operatsiyadan so'ng operatsiyani boshlash mumkin.
5. Materiallar varag'ining isitish tugmachasini yoqing, elektr isitish quvvat manbaini yoqing va quti eshigidagi termostatik ko'krak va haroratni nazorat qilishni sozlang. Asbobni yasang, haroratni o'rnating va elektr isitish batareyasining sifatini aniqlash uchun ampermetrning oqimini kuzating. Yaxshi yoki yomon.
6. Sinov ketma-ketligi qo'lda → yarim{1}}avtomatik → to'liq avtomatik rejimda amalga oshirilishi kerak va bir vaqtning o'zida muhim mahkamlagichlar tekshirilishi kerak. Boltlarning bo'shashmaganligini tekshiring va agar biron bir nosozlik aniqlansa, darhol to'xtating. Oddiylikni tasdiqlash yoki muammolarni bartaraf etishda Nihoyat, test sinovini o'tkazing.
7. Qayta ishlash to'xtatilganda yoki materiallar o'zgartirilganda barrelni tozalash kerak. Tozalash ishlari barrel isitilganda amalga oshirilishi kerak. Tozalash tugagach, isitish moslamasini darhol o'chiring. Tozalash ishlarini qayta ishlash uchun ajratish oson. Plastmassalarni yechish ayniqsa muhimdir.
Yuyao Jinming Machinery Co., Ltd. 2010 yilda tashkil etilgan bo'lib, keng doiradagi bozorlarga mo'ljallangan. Kompaniya vertikal inyeksion kalıplama mashinasi, rezina qarshi mashinasi va Bakalit, BMC va boshqa yuqori-aniqlikdagi quyish uskunalari tadqiqot va ishlab chiqish va ishlab chiqarishga, Yevropa, Yaponiyada ilg'or texnologiyalarni joriy etishga e'tibor qaratadi, sifat biznesni rivojlantirish kontseptsiyasi, doimiy takomillashtirish va innovatsiyalar, yuqori sifatli ishlab chiqarish kontseptsiyasi sifatida biznesni saqlab qolishning kalitidir{5}} vertikal inyeksion kalıplama mashinasi, kompaniyaning mahsulotlari butun dunyo bo'ylab sotiladi, mukammal sifat va mukammal sotuvdan keyingi xizmat-mahsulotlarimiz butun dunyo bo'ylab sotiladi va bizning mukammal sifatimiz va mukammal sotuvdan keyingi-xizmatimiz butun dunyo bo'ylab mijozlar tomonidan yaxshi qabul qilinadi.
TSS
Issiq teglar: Ikki rangli qarshi kalıplama mashinasi, Xitoyning ikkita rangli qarshi kalıplama mashinasi ishlab chiqaruvchilari, etkazib beruvchilari, zavodi
| TAVSIF | BIRLIK | JM-550.2C | JM-850.2C | |||
| INJEKSIYA BIRLIGI | Vida diametri | mm | A28 | B28 | A32 | B32 |
| Inyeksiya bosimi | kg/sm² | 1446 | 1446 | 1531 | 1531 | |
| Inyeksiyaning nazariy hajmi | sm³ | 68 | 68 | 113 | 113 | |
| Maks. Otish vazni (PS) | g/oz | 66/2.4 | 66/2.4 | 110/4 | 110/4 | |
| In'ektsiya tezligi | sm³/sek | 53 | 53 | 59 | 59 | |
| Vintli zarba | mm | 110 | 110 | 140 | 140 | |
| Vintning aylanish tezligi | rpm | 0-200 | 0-200 | 0-200 | 0-200 | |
| Ko‘krakning markaziy masofasi | mm | 150 | 200 | |||
| QISHLASH BIRLIK | Siqish kuchi | tonna | 55 | 85 | ||
| Min. Qolib balandligi | mm | 220 | 250 | |||
| Ochilish zarbasi | mm | 200 | 250 | |||
| Maks. Ochilish masofasi | mm | 420 | 500 | |||
| Tie Bar orasidagi masofa | mm | 500x340 | 560x340 | |||
| Plastinaning o'lchami | mm | 720x560 | 795x575 | |||
| Ejektor zarbasi | mm | 45 | 55 | |||
| Ejektor kuchi | tonna | 2.3 | 4 | |||
| BOSHQALAR | Maks. Gidravlik bosim | kg/sm² | 140 | 140 | ||
| Neft tankining sig'imi | L | 230 | 280 | |||
| Nasos dvigatelining quvvati | kVt | 7.5 | 11 | |||
| Barrel isitish quvvati | kVt | 5.4 | 5.4 | |||
| Mashina og'irligi | kg | 2700 | 3500 | |||
| Mashina o'lchamlari | m | / | / | |||


